了解行业资讯,关注长善精密动态
 2026-10-12
 长善精密
在精密仪器与光学系统中,15μm级别的狭缝属于典型的微细结构。这类狭缝广泛应用于质谱仪离子束聚焦、光学编码器光栅信号生成、光谱仪入射光纯度控制等场景。狭缝宽度直接决定仪器的分辨率——缝越窄,分辨能力越强,但加工难度也同步攀升。
从制造工艺角度看,15μm狭缝的加工需要同时解决三个核心技术问题:热影响区的控制、切缝锥度的抑制、批量加工的一致性。以下从加工机理、设备配置、工艺参数与品控体系四个层面展开分析。
一、加工机理:光纤激光热加工与光束整形
1.1 热影响区的物理约束
在光纤激光加工中,材料吸收激光能量后升温、熔融、气化,热量不可避免地会向周边区域传导,形成热影响区。对于15μm级别的狭缝,若热影响区宽度达到2~3μm,即占据缝宽的13%~20%,会导致有效缝宽偏离设计值,边缘出现熔融堆积或微裂纹。
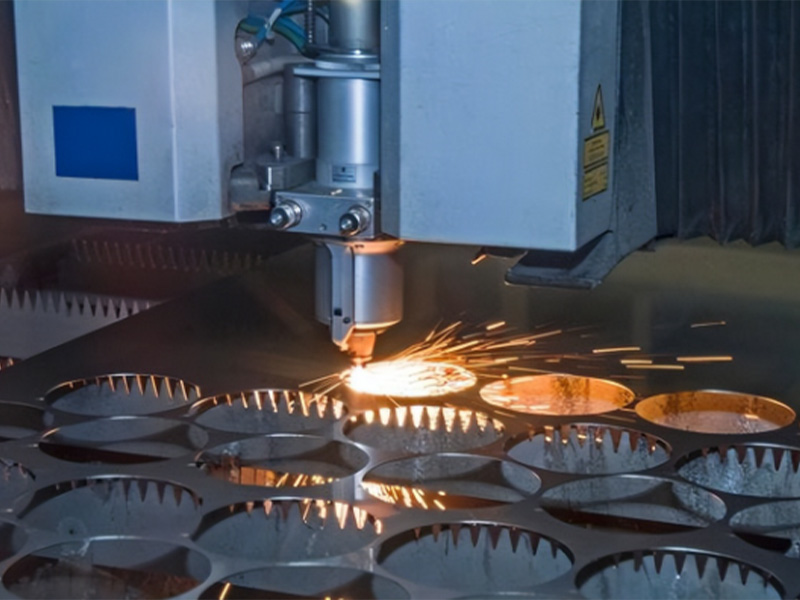
因此,控制热影响区是微细狭缝加工的首要任务。长善精密采用红外光纤激光器(波长1064nm),通过优化脉冲宽度、峰值功率密度与重复频率,将单脉冲热输入控制在合理范围内。配合高光束质量的光纤激光输出,聚焦光斑可压缩至20μm以内,使热影响区宽度得到有效抑制。
1.2 高斯光束的锥度问题与光束整形
光纤激光器输出为高斯光束,能量分布中间高、边缘低,聚焦后形成的切缝呈上宽下窄的“V”型截面。对于15μm狭缝,上下缝宽差若达到2~3μm,将直接影响离子束或光束的传输特性。
解决这一问题的核心手段是光束整形。在激光聚焦之前对光束进行调制,将高斯光束转变为平顶光束,或通过相位调制实现倾斜入射的均匀能量分布。整形后的光束作用于材料时,能量密度在光斑范围内均匀分布,切缝上下等宽,锥度趋近于零。
长善精密在光纤激光加工设备中集成光束整形模块,配合动态调焦系统,实现了15μm狭缝的垂直切割。
二、设备配置:光源、运动平台与光学系统
2.1 激光光源
长善精密采用德国IPG光纤激光器,功率覆盖50W至3000W,可根据材料厚度与加工精度要求选择合适功率段。光纤激光器电光转换效率高、光束质量稳定、长期运行功率衰减率低,适合精密加工产线的批量生产需求。
针对15μm狭缝加工,选用中低功率段光纤激光器,配合脉冲调制技术,在保证切割连续性的同时控制热输入。
2.2 运动平台与定位精度
15μm狭缝的加工,定位偏差若超过2~3μm,缝宽即超出公差范围。运动平台采用高精度直线电机配合光栅尺全闭环反馈,设备重复定位精度实测±1μm。以长善精密的配置为例,全线设备均搭载进口高精度直线电机与光栅尺,同批次尺寸波动控制在6μm以内。
2.3 光学系统与视觉定位
远心光学模组是微细狭缝加工的标配。远心镜头可消除离轴像差,确保视场内各位置光斑尺寸一致。配套CCD视觉定位系统在加工前采集工件边缘轮廓或定位标记点,识别工件的实际位置、角度及形变状态,将实时坐标与预设程序坐标比对,计算偏差值并反馈至运动控制系统,对加工路径进行独立校正。
长善精密55台精密激光切割设备全线搭载CCD视觉定位系统,加工进程同步执行实时寻边与点对点坐标补偿,定位精度稳定控制在±0.01~0.02mm。
2.4 辅助气体与热管理
高压辅助气体吹除熔融物,避免熔渣在狭窄缝口堆积。对于15μm级别狭缝,辅助气体的压力和喷射角度需针对性调校。配套独立水冷恒温模组稳定加工热场,将切割热影响区控制在0.05mm以内,降低薄板受热翘曲与表面氧化烧蚀的发生概率。
三、工艺参数与材料适配
3.1 关键工艺参数
15μm狭缝加工的核心工艺参数包括:脉冲宽度、峰值功率密度、重复频率、扫描速度、离焦量、辅助气体压力。各参数之间存在耦合关系,需通过工艺窗口验证确定最优组合。
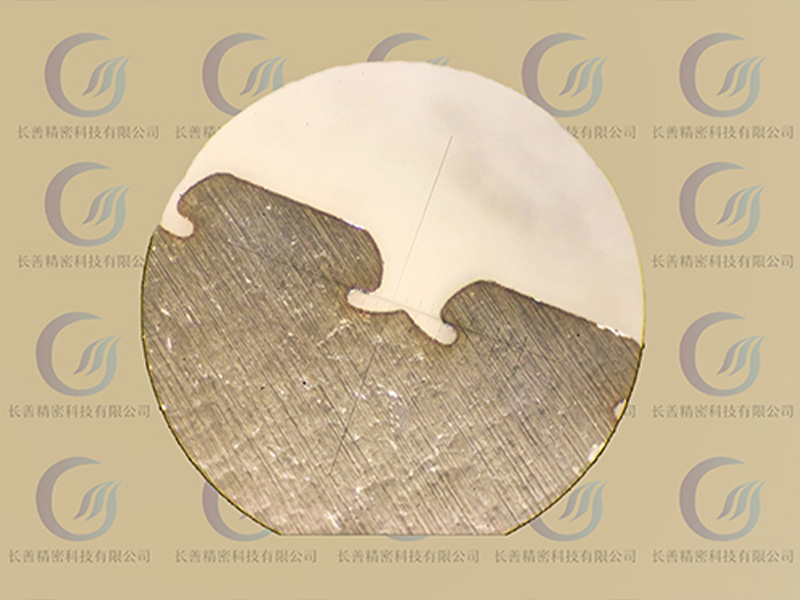
以50μm厚不锈钢片为例,采用红外光纤激光器,典型工艺参数为:脉冲宽度纳秒量级,峰值功率密度控制在材料气化阈值与烧蚀阈值之间,扫描速度与脉冲频率匹配以确保脉冲重叠率满足切缝连续性要求。在此条件下,可稳定切割出宽度15μm的狭缝,精度达到±1μm,切缝上下等宽,边缘光滑无毛刺。
3.2 材料适应性
不同材料对激光的吸收率、热导率、气化温度差异显著,工艺参数需分别调校。不锈钢反射率较高,需更高的峰值功率密度;钼片熔点高,需更短的脉冲宽度;可伐合金热导率低,热积累效应更明显,需优化脉冲间隔。长善精密已建立覆盖不锈钢、铜、铝、钛、钨、镍、钼、可伐合金、陶瓷、蓝宝石等三十余种材质的工艺参数库。
四、批量一致性与品控体系
4.1 批量一致性保障
单件加工达标与批量稳定交付之间存在显著差距。批量生产要求每一件产品在同一套参数下达到同等精度。这要求设备的重复定位精度足够高、激光功率长期稳定性足够可靠、辅助气体系统一致性足够好。
长善精密在批量生产前完成工艺窗口验证,确定参数范围。通过统计过程控制监控批量加工一致性,要求同批次尺寸波动≤6μm,制程能力指数CPK≥1.33,对应约99.99%的合格率。
4.2 检测能力配置
15μm狭缝的检测需配备高精度影像测量仪,测量精度达到±0.1μm级别,才能准确测量缝隙实际宽度和锥度。长善精密配备基恩士全自动影像测量仪(精度±0.1μm)及2.5次元投影检测设备,可同时测量5000个部位,一次性测量1000个相同目标,自动对焦消除人为误差。
4.3 后处理与全流程管控
激光切割完成后的工件需经过毛刺处理、清洗、整平等工序。15μm狭缝对后处理要求极高——清洗时的水流冲击或整平时的压力均可能导致缝隙变形。长善精密提供全检、毛刺处理、整平、点焊焊接、镭射打标全套后处理服务,检测体系覆盖从原材料入场检验到成品出货检验全流程,工艺图纸文件准确率≥99.9%,出货检验批次合格率≥98%。
五、长善精密的加工能力
长善精密在微细狭缝加工方面积累了成熟的量产经验。公司配备55台精密激光切割设备,功率覆盖50W至3000W,全线搭载CCD视觉定位系统,采用德国IPG光纤激光器与进口高精度直线电机传动,设备重复定位精度实测±1μm。
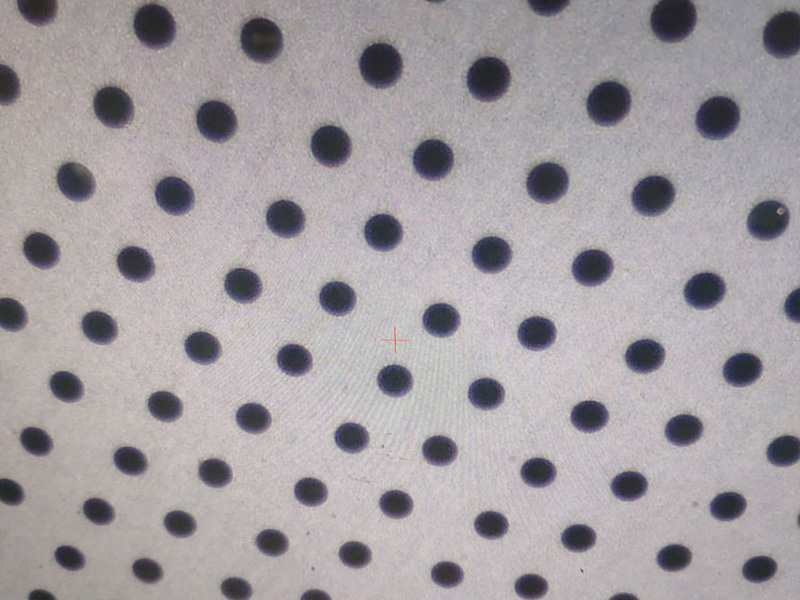
在加工能力上,最小狭缝可做到0.015mm(即15μm),方孔可小至0.03×0.06mm,最小孔径0.02mm(厚度≤0.06mm),薄板加工精度稳定控制在±0.01mm,同批次尺寸波动≤6μm。可加工不锈钢、铜、铝、钛、钨、镍、可伐合金等三十余种材质。
在光学狭缝片加工项目中,公司可加工20μm微狭缝,工件发黑钝化处理后尺寸公差稳定在±3μm,相关工艺已批量交付光学制造客户。
品控方面,配备基恩士全自动影像测量仪(精度±0.1μm)及2.5次元投影检测设备,从原材料入场检验到成品出货检验实现全流程尺寸管控。公司执行ISO9001质量管理体系,持有22项有效专利,为批量交付提供体系保障。
结语
15μm狭缝的加工,本质上是在微米尺度上同时解决三个问题:把缝切出来、把缝切垂直、把缝批量切一致。光纤激光热加工通过脉冲优化与光束整形解决了热影响和锥度问题,高精度运动平台和CCD视觉定位解决了批量一致性问题。
对于有微细狭缝加工需求的客户而言,理解这些工艺环节的技术逻辑,有助于在供应商选型中做出更准确的判断。15μm不只是一个尺寸数字,它背后是一整套从光源、光学、运动控制到品控的精密制造体系。
东莞市长善精密科技有限公司
电话:0769-33214416|13038892257
官网:www.dgchangshan.com
地址:东莞市东坑镇东坑迎宾路1号2号楼301室
 400-8188-860
130-3889-2257

扫码添加

官方公众号




 400-8188-860

 首页