了解行业资讯,关注长善精密动态
 2026-11-06
 长善精密
关键词 工艺选型、化学蚀刻、精密激光、线切割、数控加工
化学蚀刻:无应力,批量大时最便宜,但要整套开版,改版等于重来。
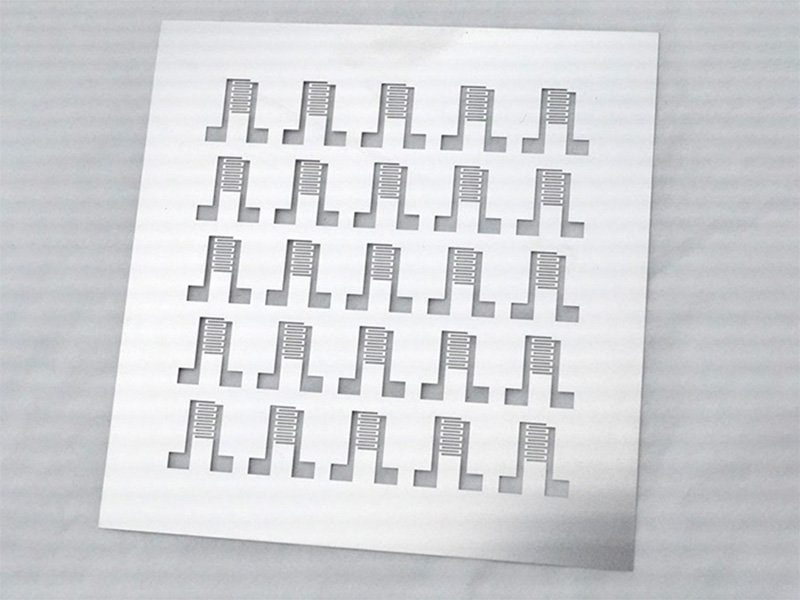
精密激光:无模具,改图即改件,薄板的微孔和狭缝是它的主场。
线切割:厚件的极限精度占优,速度慢,且必须先打穿丝孔。
数控加工:三维结构、台阶、螺纹是它的强项,平面微孔不是。
比较维度 | 化学蚀刻 | 精密激光 | 线切割 | 数控加工 |
最小微孔 | 约 0.05mm,受侧蚀限制 | 0.02mm(薄板) | 0.25mm,需穿丝孔 | 0.5mm,易断刀 |
单孔效率(0.5mm 板、φ0.25 孔) | 需整套开版,首件慢 | 0.5 秒级 | 约 2 分钟 | 约 5 分钟 |
热影响 | 无热,但有侧蚀 | 极小 | 放电变质层 | 机械应力,易变形 |
复杂轮廓 | 适应性好 | 直接加工,无需穿丝孔 | 需先打穿丝孔 | 适合三维结构 |
精度水平 | ±0.02mm 级 | ±0.01mm(薄板) | ±0.005mm,厚板占优 | ±0.02mm |
改版成本 | 重新开版 | 改图即可 | 重新穿丝、重编程 | 重新装夹、重编程 |
批量成本 | 大批量最优 | 小批量较优 | 中等 | 中等 |
样品周期 | 数天 | 小时级 | 小时级 | 小时级 |
表中数据依据长善精密工艺对标资料编制,未引自网络。各厂设备档次不同,仅供选型参考。
第一,批量多大。几百到几千件、还要改的,走无模具工艺;十万件以上单一规格的,直接拿蚀刻价来比。
第二,要不要改。要改就优先无模具。迭代频繁的件用开版工艺,开版费会吃掉大部分利润。
第三,多厚、什么结构。薄板平面件走激光;厚板高精度走线切割;带台阶、带三维腔体的走数控,或者数控打底、激光精修。
实际生产里很少单选。通行做法是:数控把三维结构做出来,激光把微孔和轮廓修到位,最后统一整平和抛光。这几道工序在同一家厂内完成,比分包给几家省下的时间不止一半。
大批量的价格战,无模具工艺打不过蚀刻,这是工艺属性决定的。
厚板的极限精度,让给线切割,这也不是主战场。
精密激光真正的战场是:薄板材料、微孔或狭缝结构、交期紧、还要改版。
长善精密以精密激光为主工艺,适用于 0.01mm 至 6.0mm 薄板的微孔与狭缝加工,无模具成形,改版不收模具费。切割、焊接、打标、整平、抛光在厂内闭环完成。客户把批量和精度要求发过来,我们可以直接给出走哪条工艺更省的判断。
 400-8188-860
130-3889-2257

扫码添加

官方公众号




 400-8188-860

 首页