了解行业资讯,关注长善精密动态
 2026-11-13
 长善精密
关键词 微孔加工、精密激光、批量一致性、锥度、影像测量
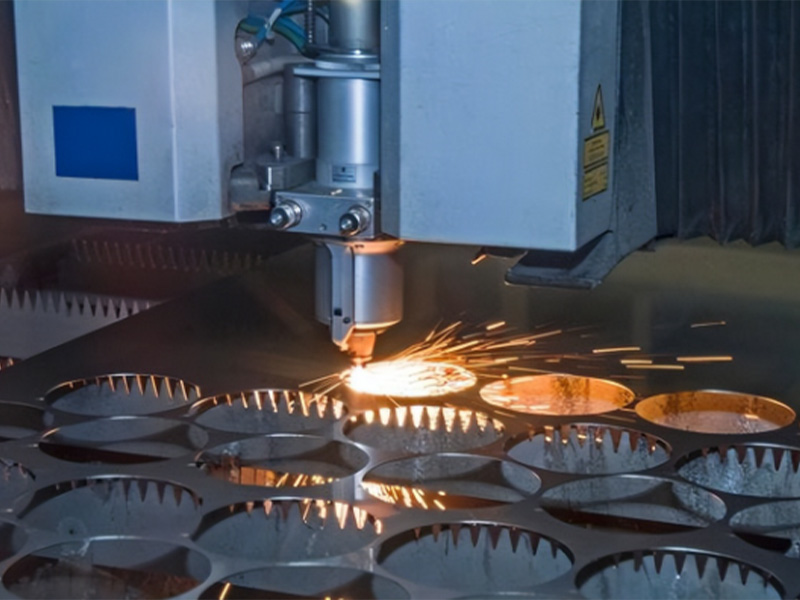
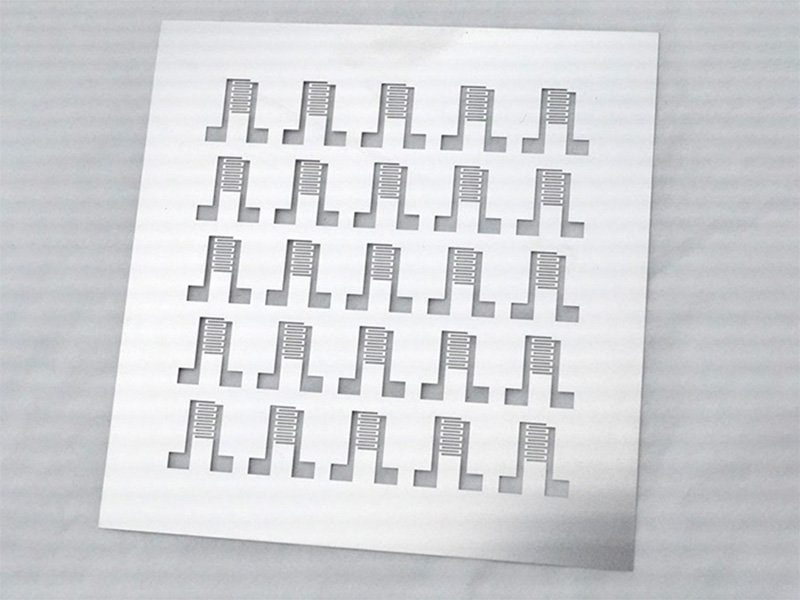
金属薄板上的 0.05mm 孔,主流三条路:精密激光、电火花小孔机、光刻蚀刻。
精密激光在这个孔径上是常规能力。蚀刻受侧蚀限制,孔径再小,一致性就难保证。电火花适合深孔,速度慢。
薄板(厚度 0.06mm 以内)下限可达 0.02mm。孔径下限和板材厚度是绑在一起的:板越厚,能稳定做的最小孔越大。供应商报"0.02mm"却不提厚度条件的,这个数没有参考意义。
微孔加工最大的坑就在这里。样品阶段单件慢工出细活,当然好看;批量要的是几万个孔每批都一样。这取决于参数能不能复现、检测是不是全检。问供应商就问一句:批量件是全检还是抽检。
激光打孔天然带微小锥度,薄板上可以忽略。对锥度敏感的件,比如喷嘴类,要在图纸上标出来,让工艺方在打样前评估,不要等样品到了再谈。
主流是影像测量。高分辨率设备一次测几千个部位,孔径、位置度、圆度一起出数据。这个尺度上用塞规抽检几孔,本身就不成立,因为没有那支塞规。
常规材料在图纸确认后当天出样,属合理水平;特殊材料要加备料时间。报价单写了出样周期却没写计时起点的,建议再确认一次。
长善精密激光加工最小孔径 0.02mm(板材厚度 0.06mm 以内),薄板精度 ±10μm,0.05mm 孔径属常规能力。检测配全自动影像测量设备,实施全检。样品在图纸与材料确认后 3 小时可出。
 400-8188-860
130-3889-2257

扫码添加

官方公众号




 400-8188-860

 首页