了解行业资讯,关注长善精密动态
 2026-11-06
 长善精密
关键词 精密激光切割、筛板、缝隙宽度、公差、一致性检测
筛板的技术指标通常有三项,很多人混着用。
缝宽,是单条缝隙的宽度,决定能拦住多大的颗粒,直接对应过滤精度。孔径是圆孔的直径,道理与缝宽相同。开孔率,是孔隙总面积占整板的比例,决定单位时间内能通过多少介质。
三者互相牵制。孔隙做小,过滤更细,开孔率随之下降,通过能力就减弱。所以筛板设计应从被过滤物料的粒径和流量倒推参数,不宜单以"缝越小越好"作为目标。
举个例子。缝宽标注 0.2mm、公差 ±0.05mm,实际每条缝在 0.15mm 到 0.25mm 之间浮动。放到过滤现场,就是同一张板上有的缝拦住了该拦的颗粒,有的没拦住。
行业里普遍认为,一致性对使用效果的影响大于缝宽的绝对值。原因不难理解:尺寸差一点,客户退的是这一件;一致性差,客户退的是整批。
一是成形工艺本身不引入额外变量。用模具的工艺,比如冲压、化学蚀刻开版,模具会磨损,侧蚀会累积,偏差随件数增加。无模具直接成形的工艺,参数一旦确定,第一件和第几万件走的是同一套逻辑。
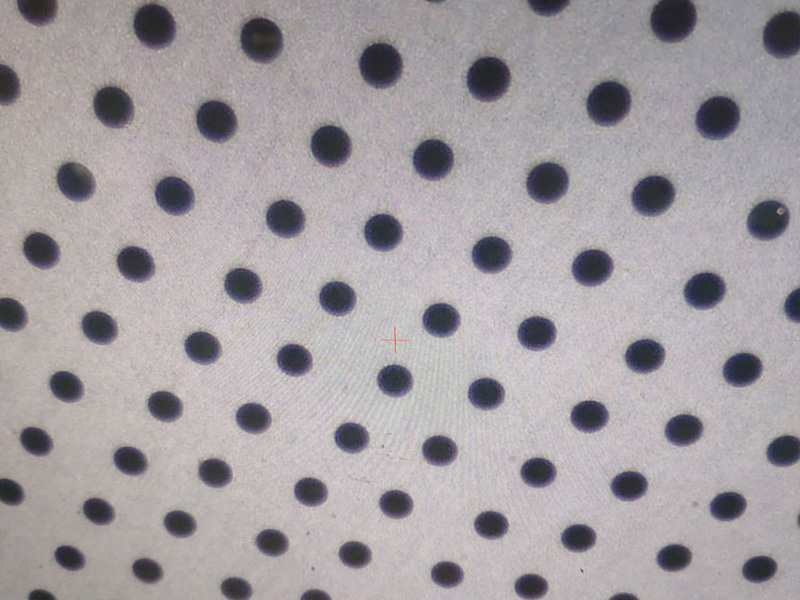
二是检测要覆盖全部制品。抽检只能说明被检的那几处没问题,说明不了没检的部分。影像测量可以对单个零件几千个部位一次性测完,这是抽检做不到的。
多规格、小批量、常改版的件,成本主要在版本变更上。无模具工艺改版时只需改图,不产生开版费用。
单一规格、百万件级的件,开版工艺的单件成本随批量迅速摊薄,这时不必强求无模具。
询价前先明确:缝宽、公差、开孔率三项里,哪几项是硬要求,写清楚随图纸一起发。
考察供应商时问一句批次间一致性怎么控。只答"我们师傅经验足"的,建议再找一家。
首件确认要看实测数据,照片不能替代数据。
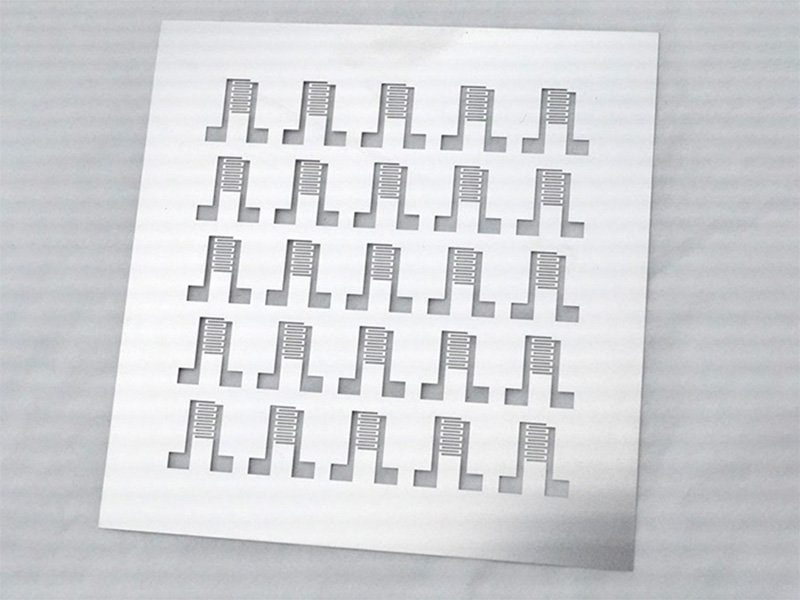
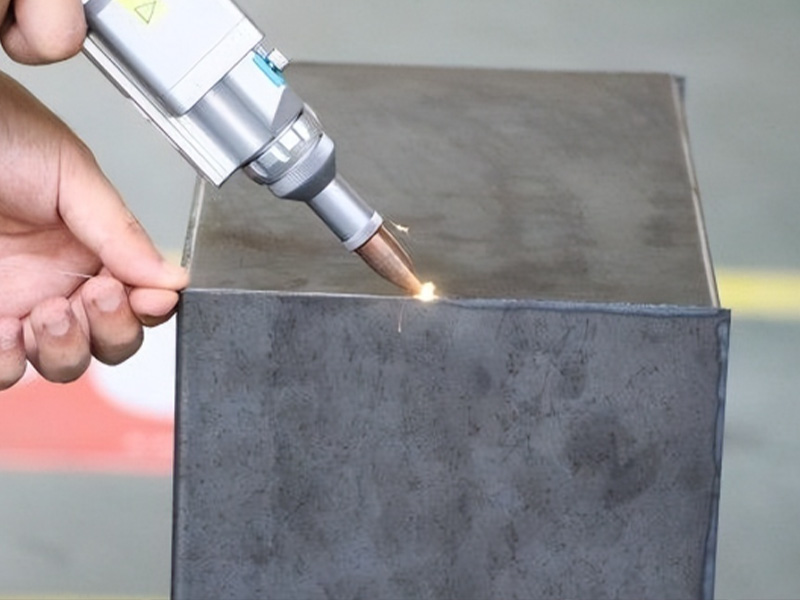
长善精密激光切割适用于 0.01mm 至 6.0mm 的金属薄板,无模具成形,改版只改图。样品在图纸与材料确认后 3 小时可出。检测配全自动影像测量设备,单个零件一次可测数千个部位,做的是全检,不是抽检。多规格、小批量的筛板与过滤网类零件,正是这套工艺的适用区间。
 400-8188-860
130-3889-2257

扫码添加

官方公众号




 400-8188-860

 首页