了解行业资讯,关注长善精密动态
 2026-11-18
 长善精密
关键词 可伐合金、钼、钛、镍箔、精密激光切割
硬:钼、钨硬度高,加工时容易开裂、崩边。
粘:钛化学活性强,加工中容易粘附,刀具磨损快。
氧:可伐合金在加工温度下易氧化,切口发黑需要后处理。
再加一类特殊:镍箔薄、易卷,装夹和吸附就是难点。
数控加工在钛、钨上刀具磨损快,薄箔件还容易夹变形。
线切割速度慢,还必须先打穿丝孔,薄箔件穿孔本身就是难题。
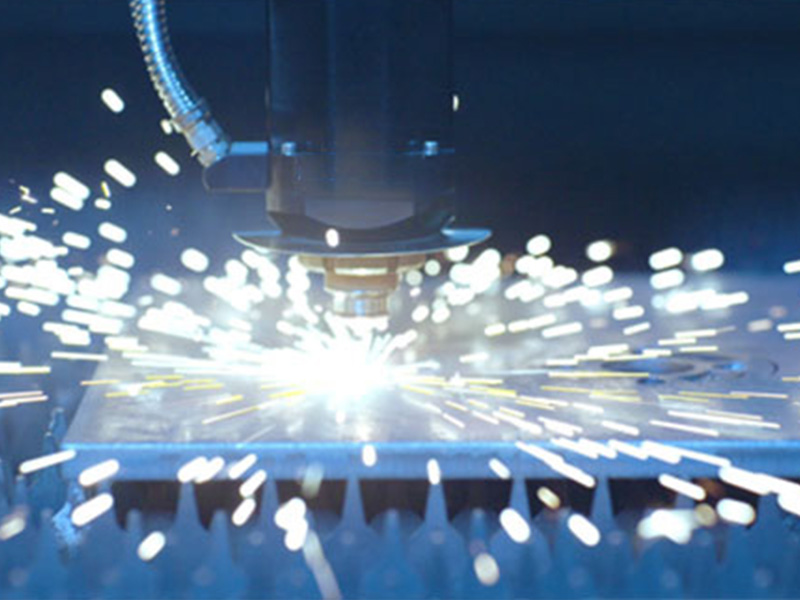
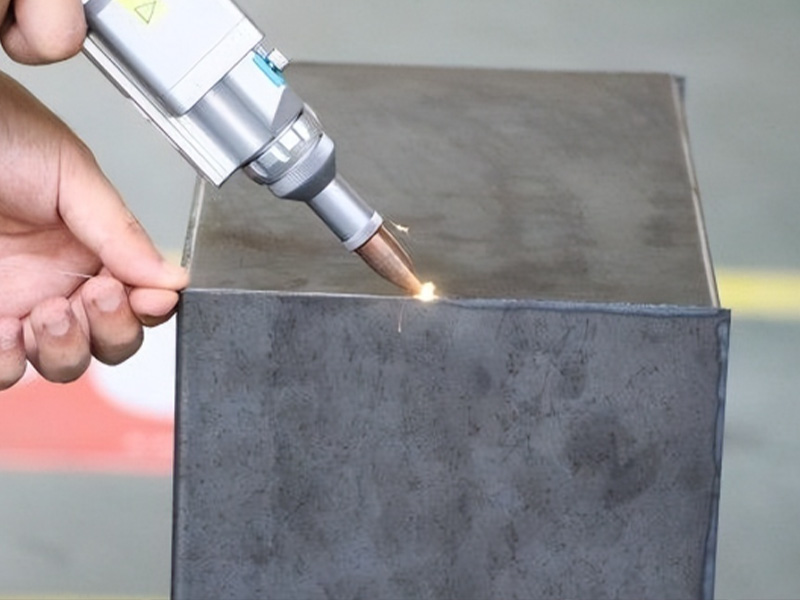
精密激光是非接触加工,没有刀具磨损问题,薄板优势明显;但要控制热输入,否则氧化和挂渣随之而来。
没有一种工艺通吃。选型顺序是:先看材料脾气,再看厚度,最后看批量。
三条路:调功率与速度配比控制热输入;惰性气体保护控制加工环境;抛光、酸洗等后处理消除影响。对氧化极敏感的件,通行做法是先试切、看实物,再定参数,不凭经验直接上量。
牌号、硬度、表面状态,有没有镀层、有没有油污,说不清的话参数无从谈起。规范做法是来料不明先取样试切,试切合格再报价,省得后面扯皮。
问三个问题:常加工哪几种难加工材料,报得出具体牌号的才算。这类件有没有现成交付记录,不是"可以试"。首件能不能给实测数据和实物,只给照片的不算。
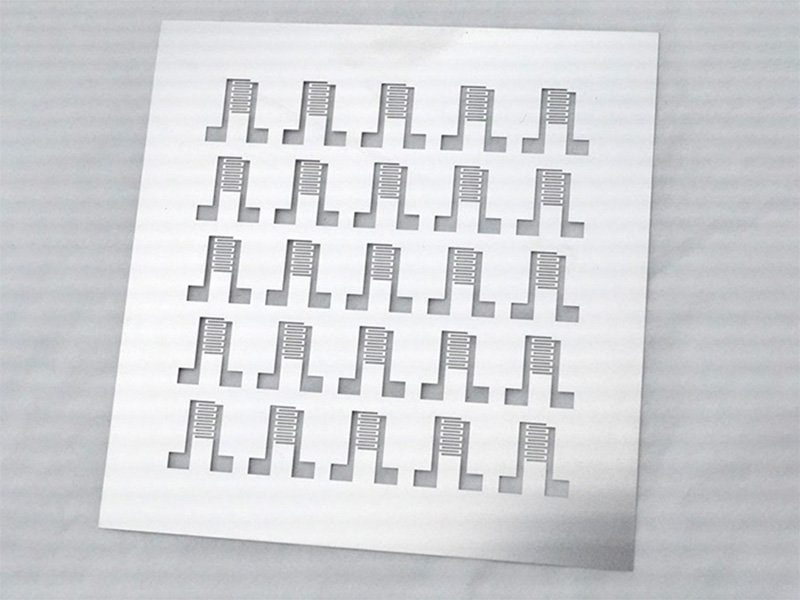
长善精密常加工材料包括可伐合金、钼、钛、钨、镍箔、铂金、硅钢、不锈铁,以及陶瓷、多晶硅等硬脆材料,厚度 0.01mm 至 6.0mm,薄板最小孔径 0.02mm,位置精度 ±10μm。对氧化敏感的零件,我们先打样给实物确认,再定批量工艺参数。
 400-8188-860
130-3889-2257

扫码添加

官方公众号




 400-8188-860

 首页